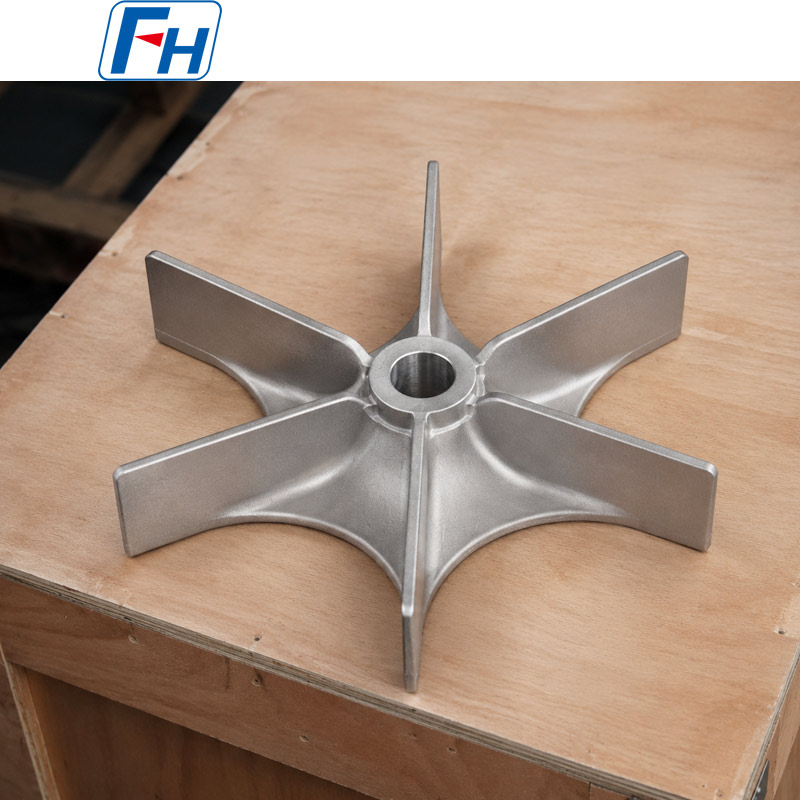
A cosa servono i comuni processi post-trattamento Forgiati di fusioni in lega di cobalto ?
1. Ricottura in soluzione e indurimento per invecchiamento: il pezzo fuso viene riscaldato a una temperatura superiore a 900°C–1000°C e mantenuto per omogeneizzare la microstruttura della lega, quindi raffreddato rapidamente; successivamente, l'invecchiamento viene eseguito nell'intervallo 600°C–750°C per far precipitare la fase di rinforzo γ′, migliorando la resistenza alle alte temperature.
2. Carburazione/Nitrurazione: infiltrando carbonio o azoto ad alte temperature, si forma uno strato indurito, che migliora la resistenza all'usura superficiale e la resistenza alla corrosione. Questo viene spesso utilizzato per prolungare la vita degli apparecchi trattati termicamente.
3. Rivestimento superficiale (PVD, CVD, galvanica al nichel): la deposizione fisica da vapore (TiAlN, CrN, ecc.) o chimica da vapore (rivestimento ceramico con barriera termica) e la galvanoplastica di nichel/cromo vengono utilizzate per formare uno strato protettivo denso e resistente alle alte temperature, riducendo significativamente il tasso di ossidazione.
4. Pressatura isostatica a caldo (HIP): la pressatura isostatica viene eseguita in condizioni di alta temperatura e alta pressione superiori a 150 MPa (1150°C–1250°C) per eliminare la porosità della colata, affinare i grani e migliorare la densità complessiva e la resistenza allo scorrimento viscoso.
Come si comportano i pezzi fucinati in lega di cobalto in termini di resistenza alle alte temperature e allo scorrimento nelle pale delle turbine dei motori aeronautici?
1. Resistenza alle alte temperature: le leghe a base di cobalto (come la serie CoCrW) mantengono un carico di snervamento e una resistenza alla trazione significativi a 1100°C–1200°C, grazie al rafforzamento per precipitazione della fase γ′ e al rafforzamento della soluzione solida degli elementi ad alto punto di fusione (Cr, W).
2. Resistenza allo scorrimento
I dati sperimentali mostrano che in condizioni di 982°C e 151,8 MPa, il tempo tipico di rottura per scorrimento viscoso per getti ad alta temperatura è di circa 40 ore, con una velocità di scorrimento viscoso allo stato stazionario compresa tra 0,03%/h e 0,05%/h. L'affinamento della dimensione dei grani (ad esempio, aggiungendo il 5% di inoculante CoAl₂O₄) può migliorare ulteriormente la controllabilità della velocità di scorrimento.
3. Vantaggi microstrutturali
La struttura a doppia fase γ′/γ, i carburi fini e la distribuzione uniforme degli elementi di lega consentono ai getti di mantenere una buona resistenza alla deformazione e all'ossidazione alle alte temperature. La pressatura isostatica a caldo (HIP) migliora ulteriormente il rafforzamento dei bordi del grano, prolungando ulteriormente la durata dello scorrimento viscoso.

 English
 Español
 italiano
 Deutsch
 0086-13338774804



 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Indirizzo dell'ufficio: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.