
 English
 Español
 italiano
 Deutsch
 0086-13338774804


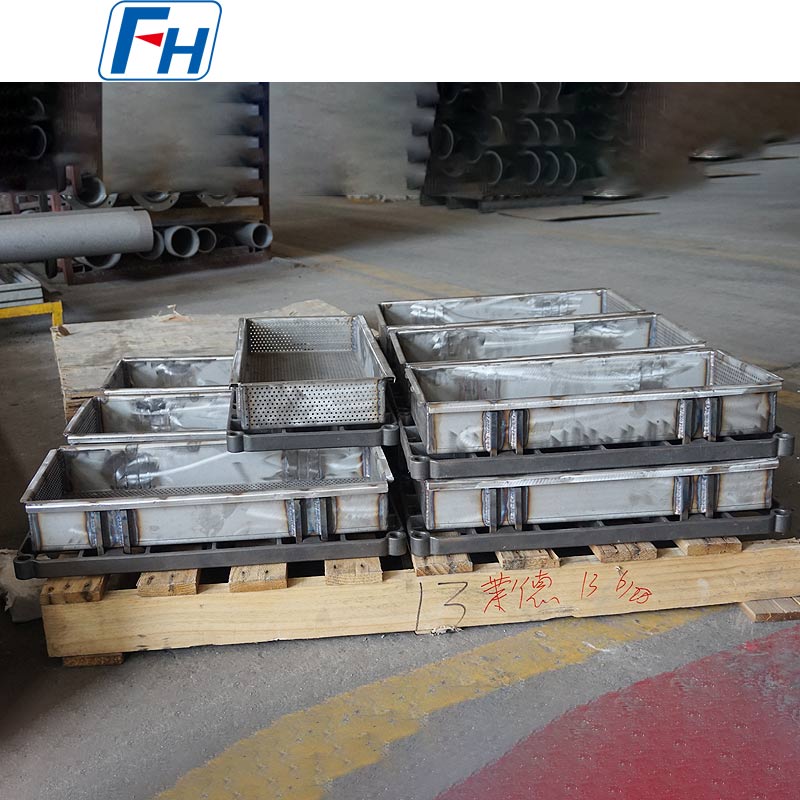

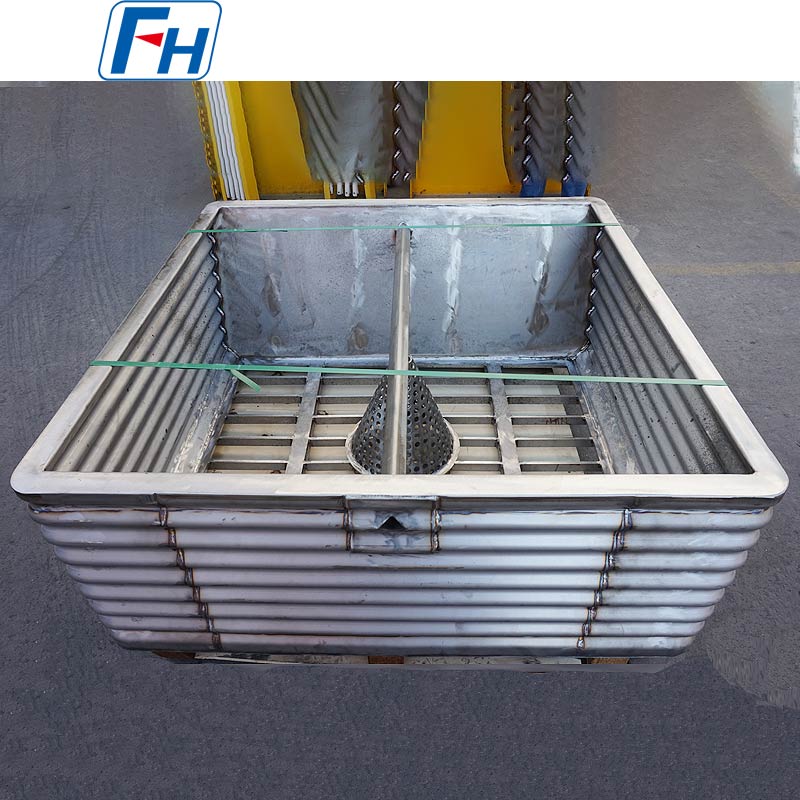



Tubi colati centrifughi in lega MO-RE 2 (tipo NC16W)
Il tubo di fusione centrifuga MO-RE 2 è un tubo in lega resistente al calore a base di nichel ad alte prestazioni prodotto da FH® utilizzando la tecnologia avanzata di fusione centrifuga.
Sebbene MO-RE 2 sia comunemente usato come abbreviazione di approvvigionamento nelle richieste industriali, il suo materiale effettivo è una lega di colata resistente al calore Ni-Cr-W (tipo NC16W), non una lega metallica refrattaria Mo-Re.
Questo prodotto è progettato per ambienti di forni ad alta temperatura, condizioni di resistenza all'ossidazione e applicazioni di stabilità strutturale a lungo termine.
Caratteristiche e vantaggi principali
Eccellenti prestazioni alle alte temperature
- Funzionamento stabile in ambienti continui ad alta temperatura fino a 1100–1350°C.
Rafforzamento del sistema di leghe Ni-Cr-W
- Nichel (Ni): tenacità e stabilità strutturale
- Cromo (Cr): resistenza all'ossidazione e alla corrosione
- Tungsteno (W): resistenza al creep e resistenza alle alte temperature
Tecnologia di colata centrifuga
La fusione centrifuga FH® garantisce:
- Struttura ad alta densità
- Bassa porosità
- Spessore della parete uniforme
- Resistenza meccanica migliorata
Lunga durata
- Progettato per cicli termici continui e condizioni difficili del forno.
Lavorazione di precisione
- Tubo finito con tolleranza dimensionale stretta e qualità della superficie liscia.
Produzione personalizzata
- Diametro, spessore della parete e lunghezza completamente personalizzabili.
Cos'è il materiale MO-RE 2?
MO-RE 2 è una designazione commerciale utilizzata nei mercati degli appalti industriali e delle attrezzature per forni.
Classificazione tecnica corretta:
Lega fusa resistente al calore a base Ni-Cr-W (tipo NC16W)
Composizione chimica (tipica)
| / | C | Sì | Mn | Cr | Ni | N.B | Mo | W | S | P | Al |
| MO-RE2 (NC16W) | 0,15-0,25 | ≤0,50 | ≤0,50 | 32.00-34.00 | 48.00-52.00 | 0,75-1,25 | ≤0,50 | 15.00-17.00 | ≤0,04 | ≤0,04 | - |
| MO-RE2 | 0,15-0,25 | ≤0,30 | ≤0,50 | 32.00-34.00 | 48.00-52.00 | - | ≤0,50 | 15.00-17.00 | ≤0,04 | ≤0,04 | 0,75-1,25 |
| MO-RE2 (TN607) | 0,25-0,30 | ≤1,00 | ≤1,00 | 32.00-34.00 | Bal. | - | - | 15.00-17.00 | ≤0,04 | ≤0,04 | - |
Processo di produzione (tecnologia FH®)
- Selezione delle materie prime
- Fusione di precisione della lega
- Formatura per colata centrifuga
- Processo di solidificazione controllata
- Ottimizzazione della struttura interna
- Lavorazione e finitura
- Controllo qualità (UT, controllo dimensionale, analisi della composizione)
Il processo di fusione centrifuga migliora la densità e riduce significativamente i difetti interni.
Applicazioni
I tubi centrifugati MO-RE 2 sono ampiamente utilizzati in:
- Forni per trattamenti termici
- Sistemi di forni industriali ad alta temperatura
- Componenti del forno a suola a rulli
- Attrezzature per la lavorazione metallurgica
- Sistemi di supporto strutturale del forno
- Attrezzature per l'industria del trattamento termico
Perchè FH®?
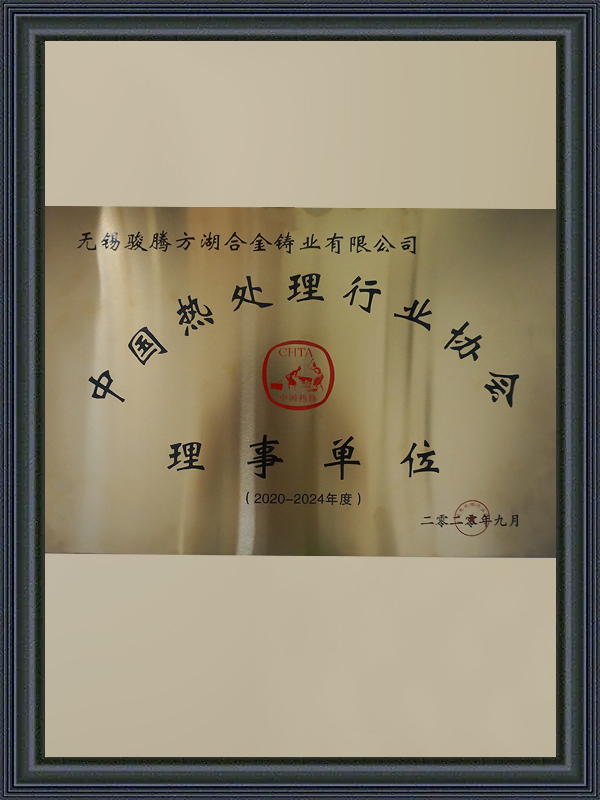
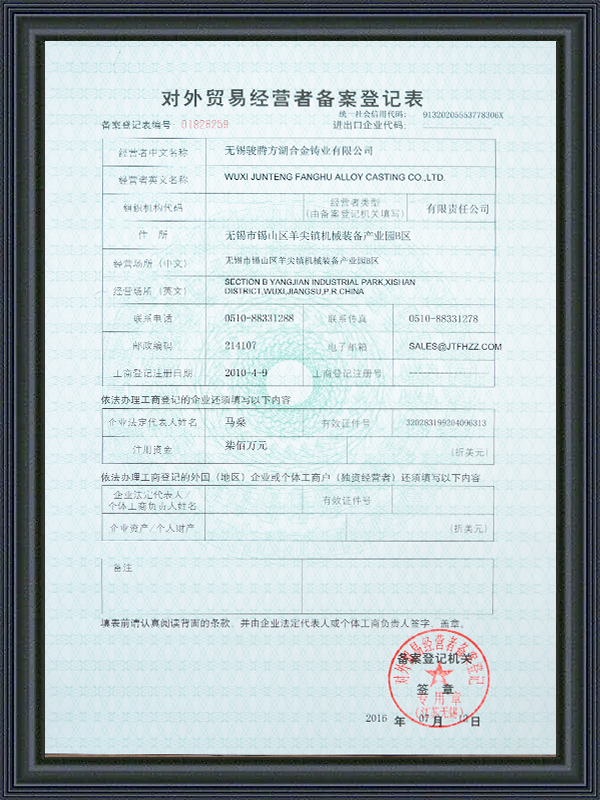
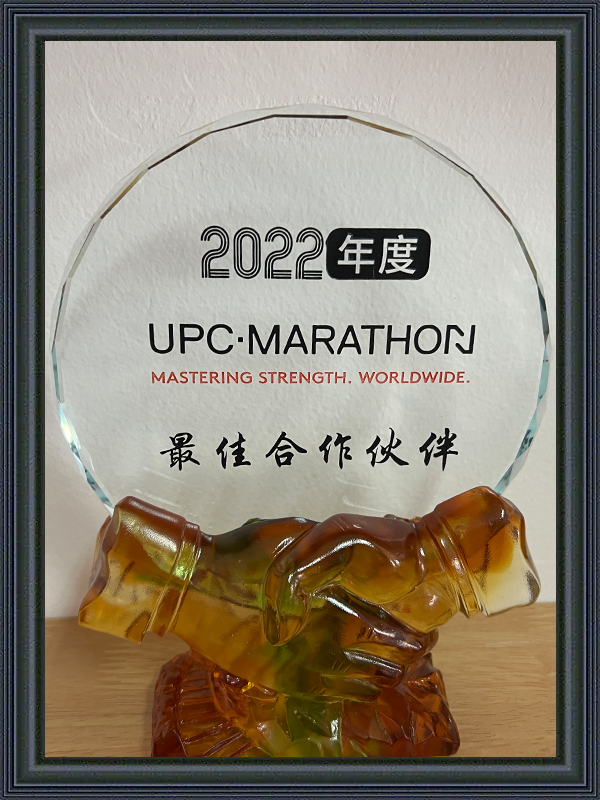
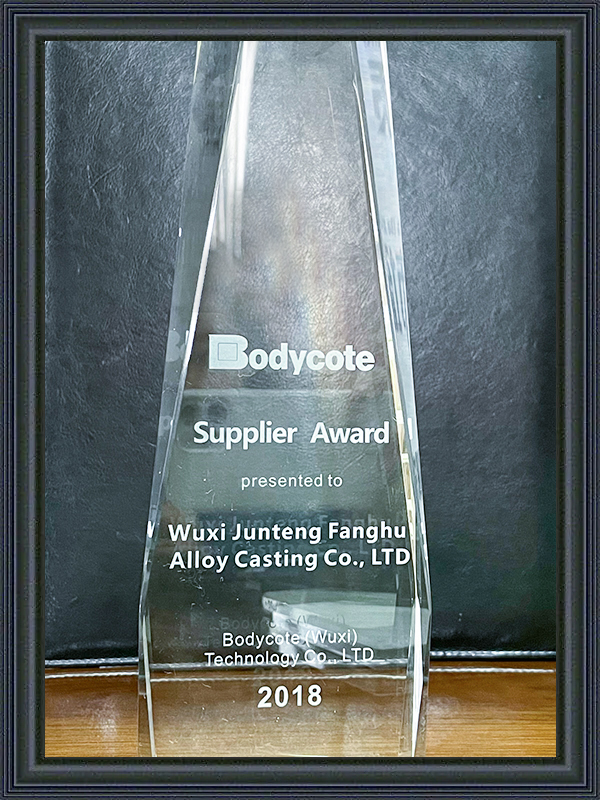
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH®) è un produttore professionale di componenti in lega ad alta temperatura.
Siamo specializzati in:
- Getti in leghe resistenti al calore
- Rulli e attrezzature del forno
- Tubi di radiazione
- Tubi colati centrifughi
- Soluzioni personalizzate in leghe tecniche
Vantaggi FH®:
- Linea di produzione avanzata di fusione centrifuga
- Rigoroso sistema di controllo dei materiali
- Capacità di personalizzazione OEM/ODM
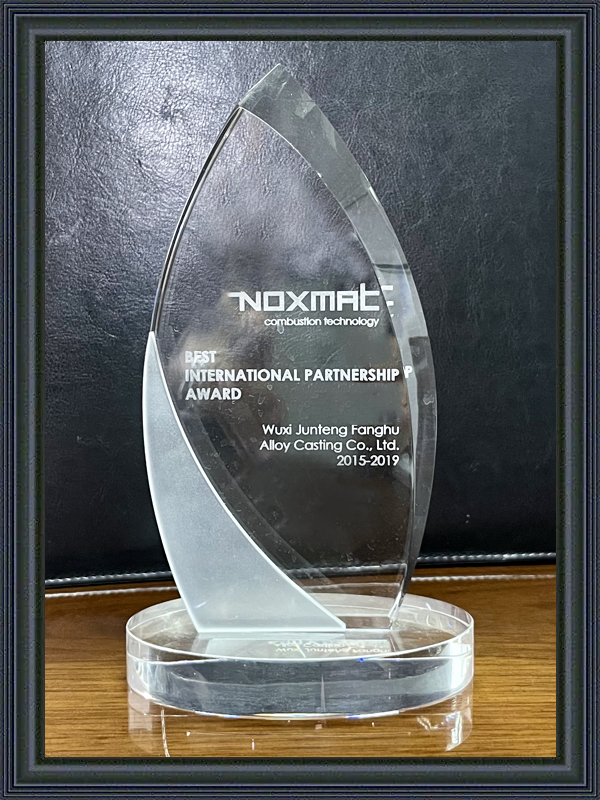
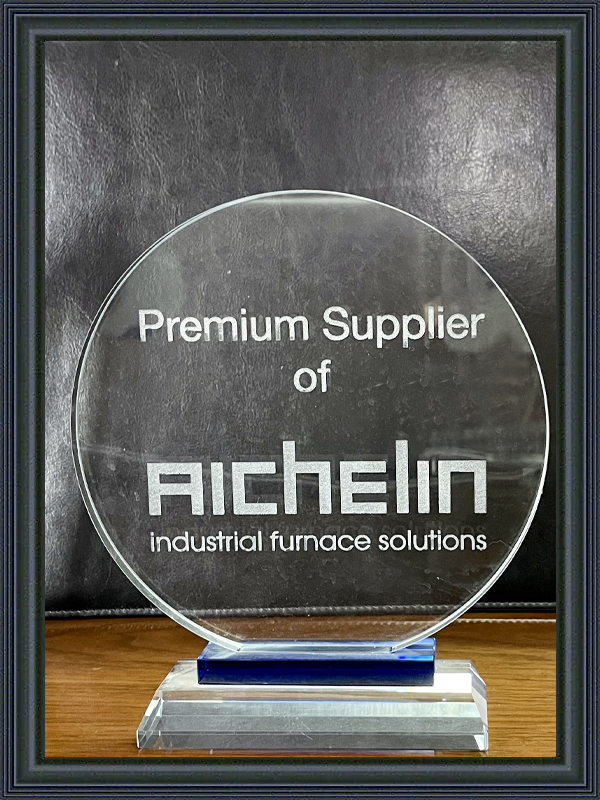
- Qualità stabile delle esportazioni per i mercati UE/USA
Controllo qualità
FH® garantisce un rigoroso controllo di qualità:
- Analisi della composizione chimica
- Test ad ultrasuoni (UT)
- Controllo dimensionale
- Prove di struttura metallografica
- Ispezione della qualità della superficie
Foto autentiche dei tubi colati centrifughi FH® MO-RE 2

Domande frequenti
D1: MO-RE 2 è una lega Mo-Re?
R: No. MO-RE 2 è una lega da colata resistente al calore Ni-Cr-W, non una lega di molibdeno-renio.
Q2: Cos'è la lega di tipo NC16W?
R: È un sistema di lega fusa resistente al calore a base di nichel con rinforzo di cromo e tungsteno.
Q3: A cosa serve questo tubo?
R: Viene utilizzato in forni ad alta temperatura e applicazioni di trattamento termico industriale.
Q4: FH® può personalizzare le dimensioni?
R: Sì, tutte le dimensioni possono essere personalizzate in base ai disegni o ai requisiti.

 Tel: 0510-83310100
 E-mail:
 Indirizzo dell'ufficio: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
